


Charakterystyka procesu wytłaczania na gorąco materiałów tytanowych i tytanowych
Aug 13, 2025
Przewodnictwo cieplne tytanu i kęsów stopu tytanu jest niskie, co spowoduje dużą różnicę temperatur między powierzchnią a warstwą wewnętrzną podczas wytłaczania gorącego. Gdy temperatura lufy wytłaczania wynosi 400 stopni, różnica temperatury może osiągnąć 200 ~ 250 stopni. Zgodnie z połączonym wpływem wzmacniania ssania i dużej różnicy temperatury przekroju kęsów, metal na powierzchni i na środku kęsa wytwarza niezwykle różną wytrzymałość i właściwości plastyczne, co spowoduje bardzo nierównomierne odkształcenie podczas wytłaczania i wygeneruje duże dodatkowe naprężenie rozciągające w warstwie powierzchniowej, która staje się główną przyczyną pęknięć i pęknięć na powierzchni wytłoczonego produktu. Proces wytłaczania gorących produktów stopu tytanu i tytanu jest bardziej skomplikowany niż proces wytłaczania stopu aluminium, stopu miedzi, a nawet stali. Wynika to z specjalnych właściwości fizycznych i chemicznych stopów tytanu i tytanu.
Główne czynniki wpływające na przepływ metalu podczas wytłaczania:
(1) Metoda wytłaczania. Przepływ metalu jest bardziej jednolity w odwróconej wytłaczaniu niż w przedniej wytłaczaniu, przepływ metalu jest bardziej jednolity w wytłaczaniu zimnym niż w wytłaczaniu na gorąco, a przepływ metalu jest bardziej jednolity w wytłaczaniu smarowanej niż w wytłaczaniu nie lukrowanym. Wpływ metody wytłaczania osiąga się poprzez zmianę warunków tarcia.
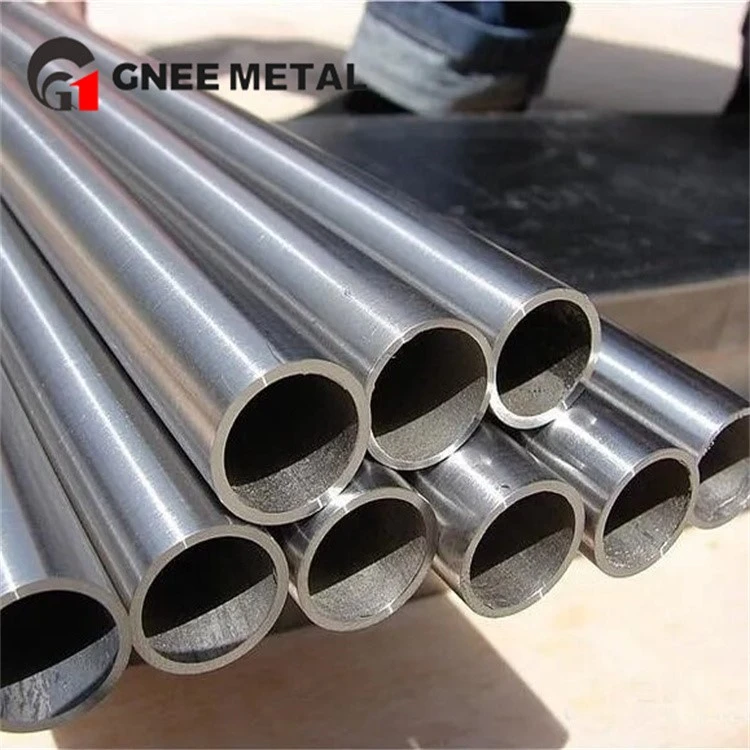
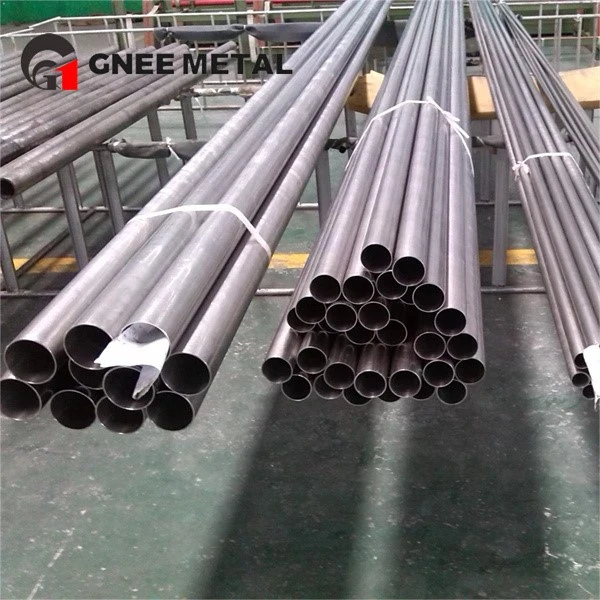
(2) Temperatura wytłaczania. Gdy temperatura wytłaczania rośnie, a odporność na deformację kęsów maleje, nierównomierny przepływ metalu nasila się. Podczas procesu wytłaczania, jeśli temperatura ogrzewania lufy wytłaczania i matrycy jest zbyt niska, różnica temperatur między warstwą zewnętrzną a środkową warstwą metalu jest duża, a nierówność przepływu metalu wzrasta. Im lepsza przewodność cieplna metalu, tym bardziej jednolity rozkład temperatury na końcu powierzchni wlewki. (3) Siła metalu. Gdy inne warunki są takie same, im wyższa wytrzymałość metalu, im bardziej jednolity przepływ metalu. (4) Kąt matrycy. Im większy kąt matrycy (tj. Kąt między twarzą końcowy matrycy a osą środkową), tym bardziej nierównomierny metalowy przepływ. Gdy do wytłaczania stosuje się matrycę wielu otworów, otwory matrycy są rozmieszczone rozsądnie, a przepływ metalu jest zwykle jednolity. (5) stopień deformacji. Jeśli stopień deformacji jest zbyt duży lub zbyt mały, metalowy przepływ jest nierównomierny. (6) Prędkość wytłaczania. Wraz ze wzrostem prędkości wytłaczania nierówność przepływu metalu nasila się. Badania nad dynamiką przepływu przemysłowych metali stopu tytanowego pokazują, że w strefach temperatury odpowiadających różnym stanom fazowym każdego stopu zachowanie metalu znacznie się różni. Dlatego jednym z głównych czynników wpływających na charakterystykę przepływu wytłaczania stopów tytanu i tytanu jest temperatura ogrzewania kęsów, która określa stan transformacji fazowej metalu.
Wyciągnięcie w obszarze fazowym A lub A+powoduje bardziej jednolity przepływ metalu niż wytłaczanie w obszarze fazy P. Osiągnięcie wysokiej jakości powierzchni w produktach wytłaczanych jest niezwykle trudne. Do tej pory wytłaczanie stopów tytanowych wymagało zastosowania smarów. Głównym powodem tego jest to, że w temperaturach od 980 do 1030 stopni tytan tworzy topliwy eutektyczny z materiałami matrycy na bazie żelaza lub niklu, co powoduje poważne zużycie matrycy. Za pomocą smarów grafitowych może powodować głębokie podłużne zadrapania na powierzchni produktu, konsekwencję stopów tytanu i tytanu przylegających do matrycy. Zastosowanie szklanych smarów do wytłaczania może prowadzić do nowej defektu, wżery, która jest pęknięciem w warstwie powierzchniowej produktu. Badania wskazują, że wżer jest spowodowany niską przewodnością cieplną tytanu i stopów tytanowych, co prowadzi do szybkiego chłodzenia warstwy powierzchniowej kęsów i gwałtownego spadku plastyczności.
Firma może pochwalić się wiodącymi krajowymi liniami produkcyjnymi tytanowymi, w tym:
Linia produkcyjna Precision Titan Tube Precision Imported Titan (roczna zdolność produkcyjna: 30 000 ton);
Japońska technologia folia tytanowa (najcieńsza do 6 μm);
W pełni zautomatyzowana linia wytłaczania tytanu;
Inteligentny młyn wykończeniowy tytanu i paski;
System MES umożliwia kontrolę cyfrową i zarządzanie całym procesem produkcyjnym, osiągając dokładność wymiarową produktu ± 0,01 μm.


